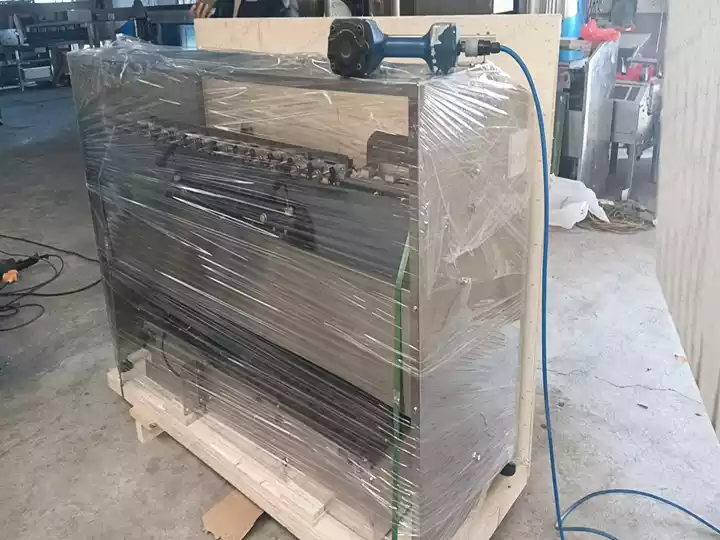
秘鲁一家中型鸡蛋分销公司最近引进了我们的5400枚/小时自动鸡蛋分选机,以现代化其产后处理流程。
Table of Contents
安装该分级系统后,客户成功减少了60%以上的人工分拣劳动力,提高了分级精度,并显著提升了包装效率——使企业能够处理更大的日鸡蛋量,满足来自超市和食品分销商日益增长的市场需求。
客户背景与需求分析
近年来,秘鲁家禽养殖业快速增长,受国内鸡蛋消费量上升和零售供应链扩展的推动。该客户经营一家区域性鸡蛋收集和配送中心,从周边家禽养殖场采购新鲜鸡蛋,然后进行清洗、分选和包装以供商业销售。
此前,鸡蛋分选是人工进行的,导致分级标准不一致、破损率较高以及产量有限——尤其是在生产高峰期。客户急需一种自动鸡蛋分级和分选解决方案,能够每小时处理至少5000枚鸡蛋,同时保持高精度并最大程度减少蛋壳损伤。
我们的定制解决方案
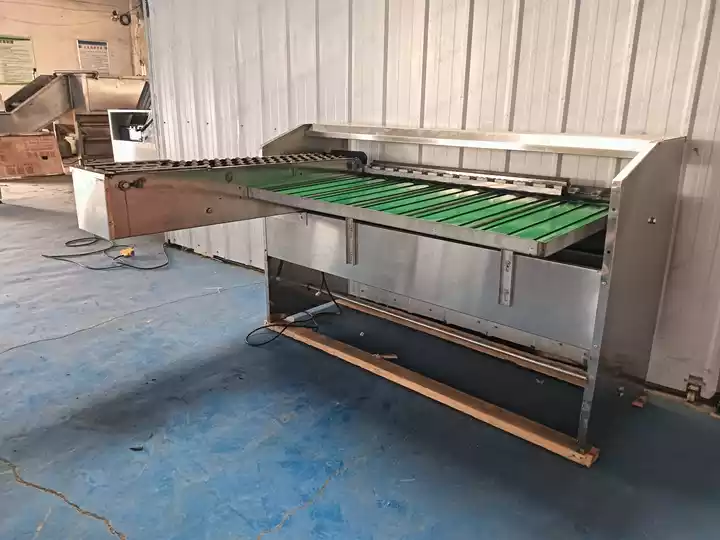
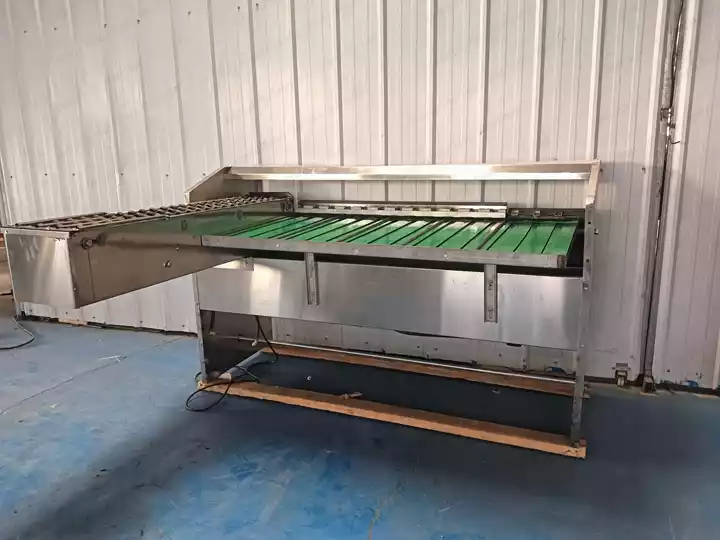
在评估了客户的设施布局、电源标准和产量要求后,我们推荐了一台5400枚/小时自动鸡蛋分选机,配备:
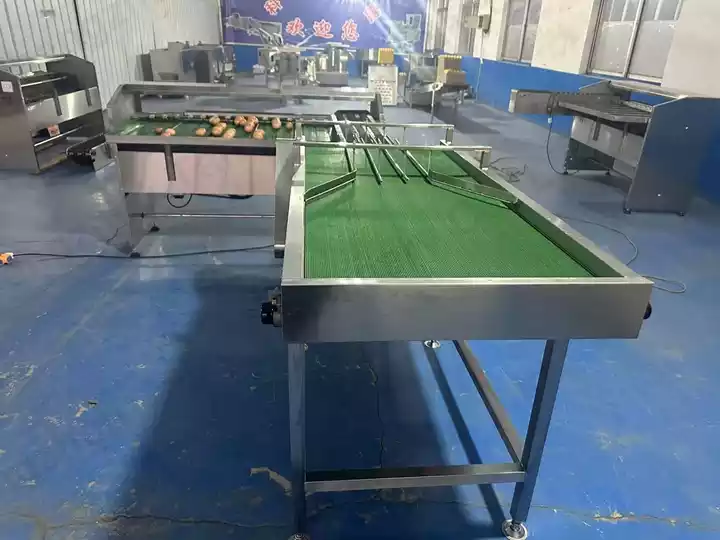
- 多通道输送带进料系统
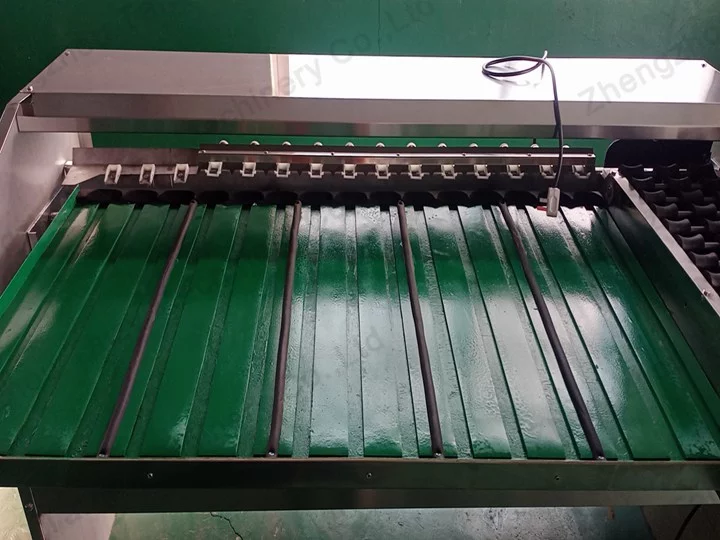
- 滚筒式分级结构,轻柔处理鸡蛋
- 可调节分级等级,适用于不同鸡蛋尺寸
- 稳定传动系统,减少振动和鸡蛋破损
- 兼容当地220V/50Hz工业用电标准
集成分级系统可实现连续运行,确保从收集到包装的高效分选,大大减少对人工的依赖。
我们的鸡蛋分级机的优势
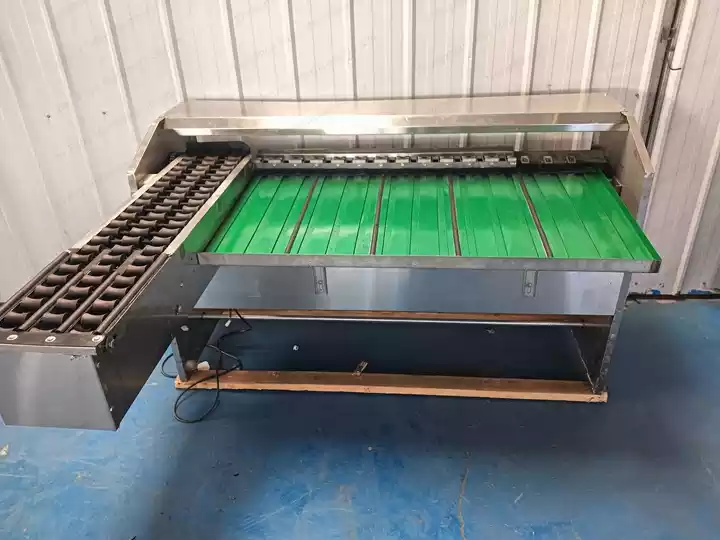
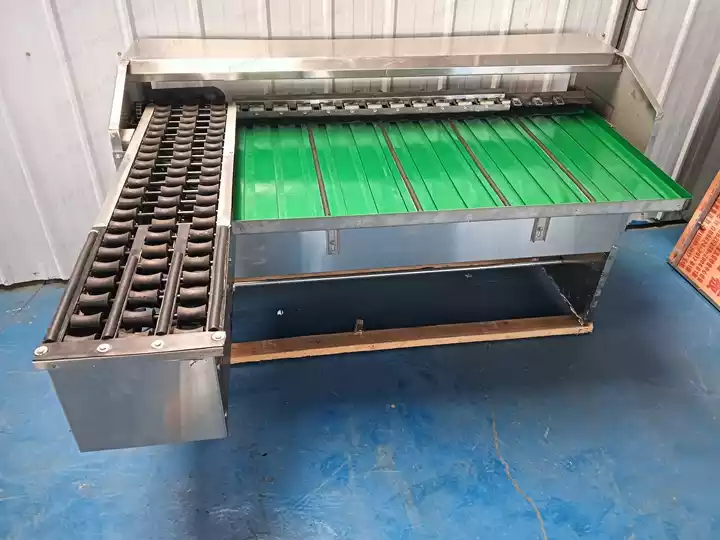
我们的鸡蛋分级机为家禽加工厂提供了多项性能优势:
- 可定制的分级等级,根据客户需求调整
- 可调节的输送带速度,适应不同生产能力
- 食品级接触部件,确保卫生操作
- 软滚筒分级设计,破损率低
- 电压和插头定制,适用于国际部署
这些功能使客户能够实现标准化的鸡蛋分类和简化的包装流程。
客户积极反馈
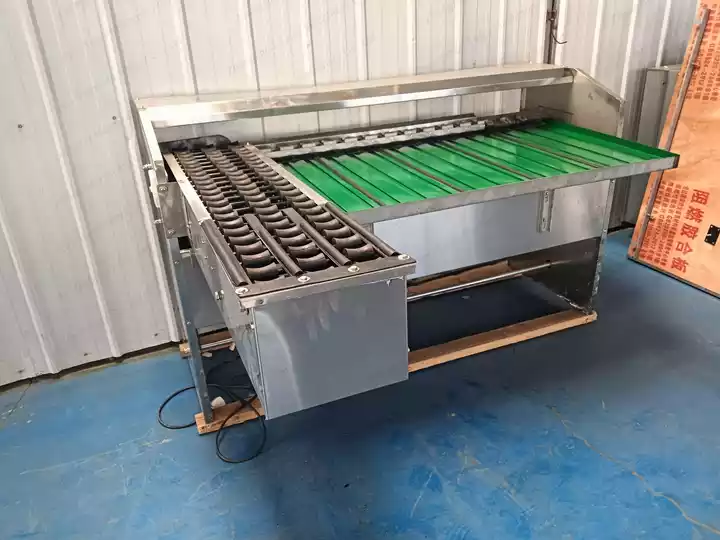
收到鸡蛋分级机后,我们的技术团队通过视频支持提供了远程安装指导和操作培训。客户报告称,该系统迅速集成到其现有工作流程中,帮助扩大了日分级能力,同时提高了一致性和效率。
随着自动鸡蛋分选系统的投入使用,客户成功扩大了运营规模,减少了人工工作量,并提高了整体包装生产率——增强了他们在区域鸡蛋供应市场的竞争力。